


DrillMeister -スペーサー- DMH ヘッドによるチッピング問題の解決

工具寿命と生産性の向上
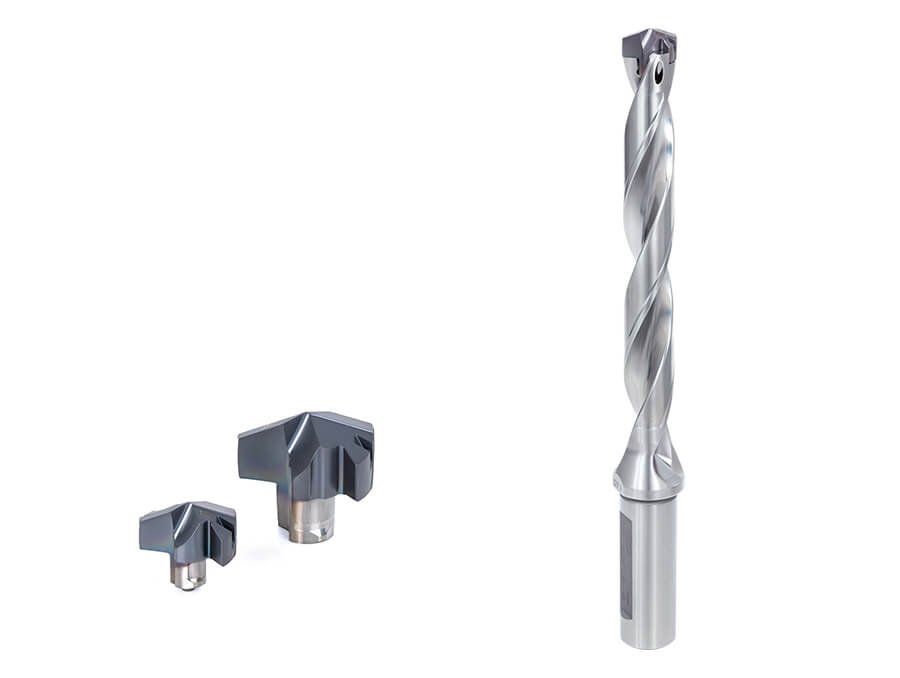
本事例では、浅い貫通穴加工と低剛性機によるチッピングが課題でした。
浅い貫通穴加工で発生していたチッピングに対し、刃先強度に優れるDMHヘッドを適用した結果、切削速度を約20%向上させながら安定加工を実現し、工具寿命は4,000穴から8,000穴へと2倍に改善しました。
DMHヘッドは欠損抑制に大きく貢献し、生産性向上と長寿命化を両立できました。
| 産業 | 一般機械部品 |
|---|---|
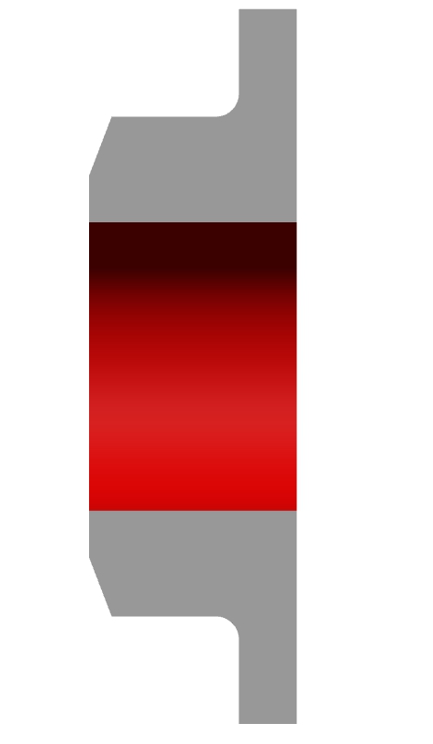
| 加工部品 | スペーサー |
| ISOコード |
 P- 鋼 |
| 被削材 | SCr435H/37Cr4/5135H |
| 工作機械 | CNC旋盤 |
| 加工分類 | 穴あけ |
| 加工形態 | 穴あけ |
| 製品名 | DrillMeister |
| TSR No. | 5688H |
使用工具
| タンガロイ | 他社品 | |
|---|---|---|
| ボディ | TID125F16-3 | ヘッド交換式ドリル 3xD |
| ヘッド | DMH125 | ドリルヘッド 12.5mm |
| 材種 | AH9130 | PVD |
工具寿命
| タンガロイ | 他社品 | |
|---|---|---|
| 工具寿命 (m/インサート) | 72 | 36 |
| 部品加工数 (部品数/インサート) | 72000 | 36000 |
切削条件
| タンガロイ | 他社品 | |
|---|---|---|
| 穴径 DC (mm) | 12.5 | 12.5 |
| 穴径公差等級 | IT10 | IT10 |
| 加工面精度 Ra (μm) | 良好 | 良好 |
| 切削速度 V/c (m/min) | 98 | 82 |
| 送り f (mm/rev) | 0.25 | 0.25 |
| 送り速度 Vf (mm/min) | 2496 | 2088 |
| 切削油 | 内部給油 | 内部給油 |