


TungMeister – シャフト – AH715

生産性の向上と工具集約
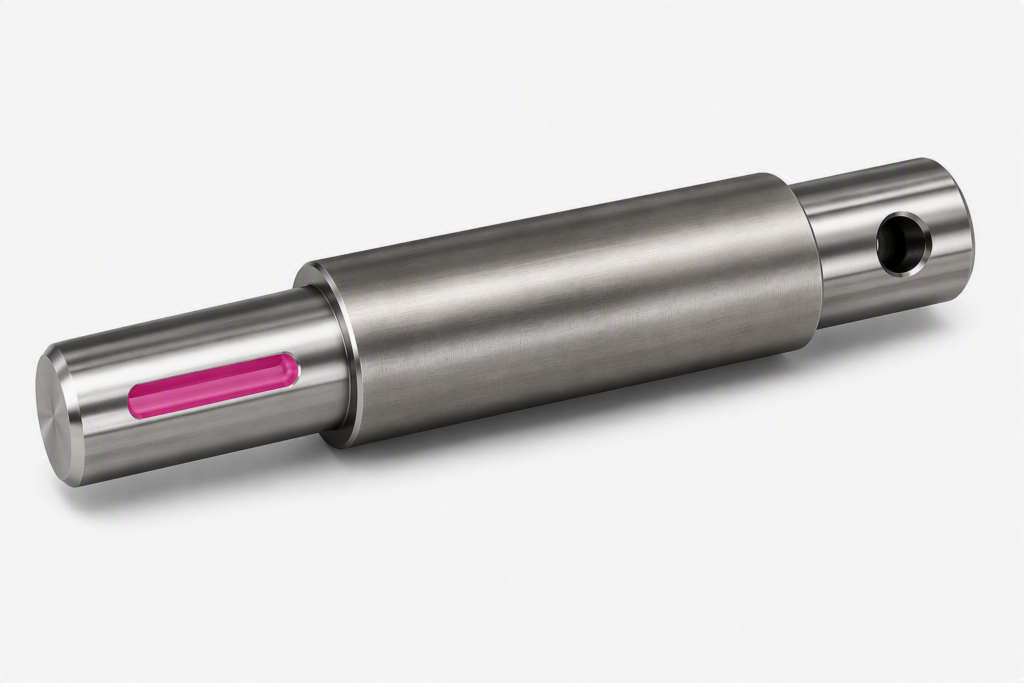
これまで、顧客はキー溝の加工を3つの工程に分けて行っていました。具体的には、フラットドリルによる下穴あけ、荒削りエンドミルによる荒削り、そして仕上げエンドミルによる仕上げ加工です。
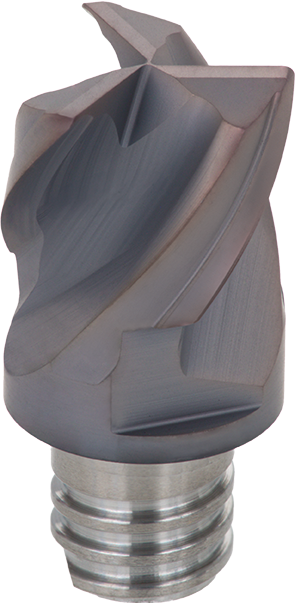
穴あけが可能なTungMeister VVFHヘッドを採用したことで、下穴加工と荒加工の工程が統合され、工程は荒加工と仕上げ加工の2工程に削減されました。 また、必要な工具の数も3本から1本に削減されました。オーバーハングを20 mmから15 mmに短縮し、feed per tooth を fz = 0.07 mm/z に設定したことで、表面仕上げ品質も向上し、工程の集約と加工品質の向上を両立させることができました。
| 産業 | 自動車 |
|---|---|
| 加工部品 | シャフト |
| ISOコード |
 P- 鋼 |
| 被削材 | SCM420 |
| 工作機械 | 複合加工機 |
| 加工分類 | 転削加工 |
| 加工形態 | 溝加工 |
| 製品名 | TungMeister |
| TSR No. | 5675M |
使用工具
| タンガロイ | 他社品 | |
|---|---|---|
| ボディ | VSSD12L065S06-S | φ9 ソリッドラフィングエンドミル |
| 工具径 | 10 | 9 |
| 突き出し長さ | 15 | 20 |
| インサート | VVFH1000S03R04S06 | |
| コーナ数 | 1 | 1 |
| 材種 | AH715 | PVD |
切削条件
| タンガロイ | 他社品 | |
|---|---|---|
| 切削速度 V/c (m/min) | 100 | 100 |
| 刃当り送り f/z (mm/t) | 0.07 | 0.05 |
| 送り f (mm/rev) | 0.21 | 0.2 |
| 送り速度 Vf (mm/min) | 668 | 707 |
| 切込み ap (mm) | 3.5 | 3.5 |
| 切削幅 ae (mm) | 10 | 9 |
| 切削油 | ドライ加工 | ドライ加工 |