


TungMeister – シャフト – AH715

生産性と工具寿命の向上
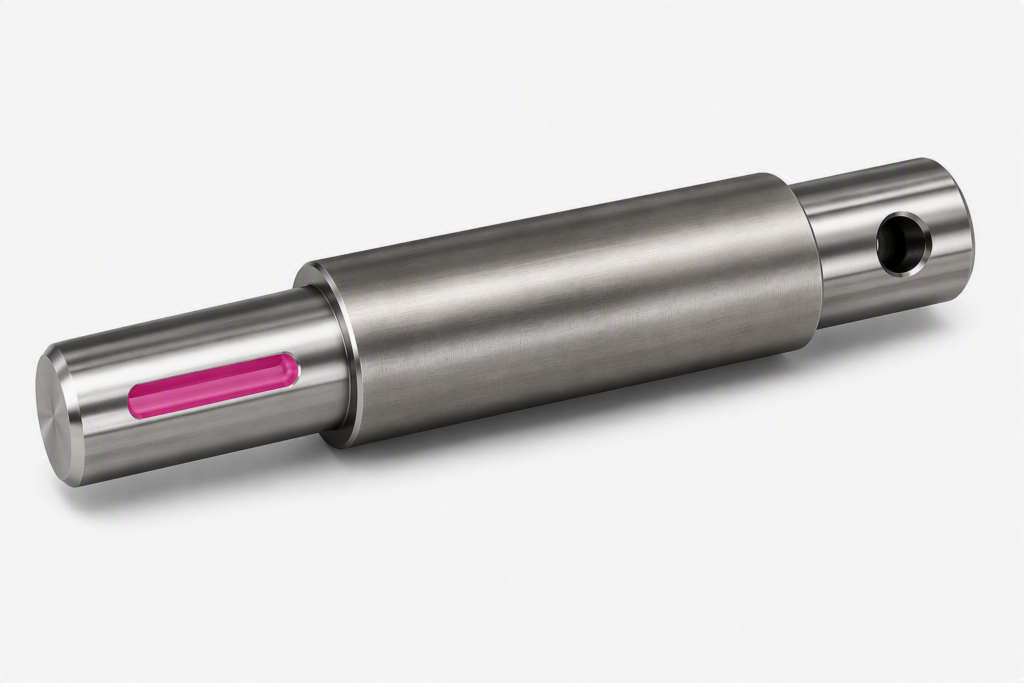
顧客は以前、キー溝の加工を2工程に分けて行っていました。まずø8のドリルで下穴を開け、その後、ø8のエンドミルで溝加工を行っていました。
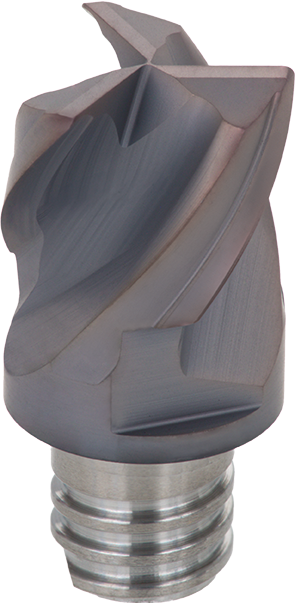
穴あけ加工が可能なTungMeister VVFHヘッドを採用することで、工程を1つの作業に集約することができました。送りを推奨値であるfz = 0.03 mm/zに最適化した結果、工具寿命は競合他社の工具で126個だったものが、160個へと向上しました。 また、切りくず除去率も3.82 cm³/minから8.59 cm³/minへと向上し、工程の集約と工具寿命の延長の両方を実現しました。
| 産業 | 自動車 |
|---|---|
| 加工部品 | シャフト |
| ISOコード |
 P- 鋼 |
| 被削材 | S45C/C45 |
| 工作機械 | 複合加工機 |
| 加工分類 | 転削加工 |
| 加工形態 | 溝加工 |
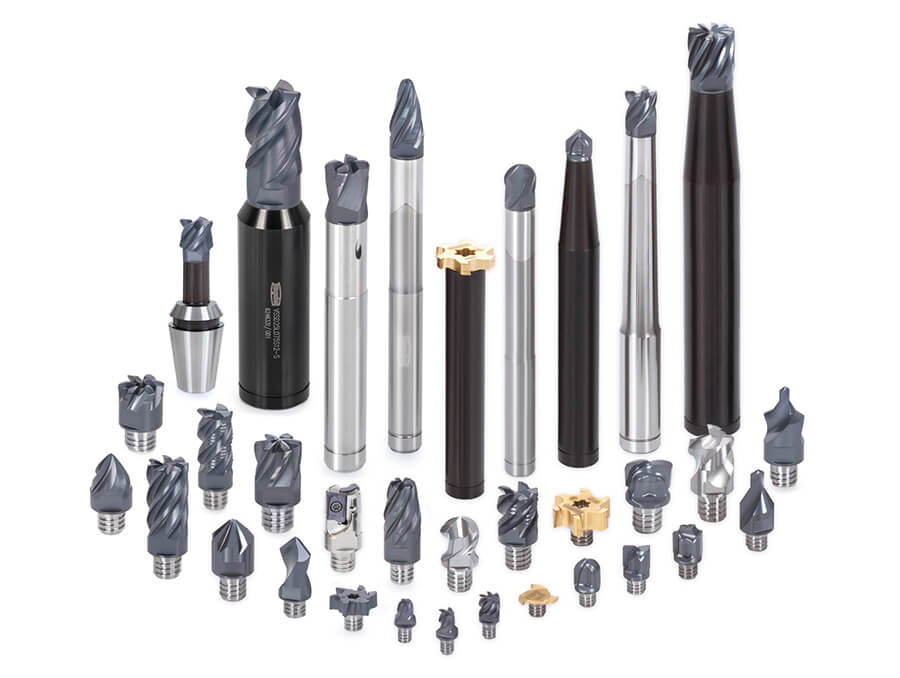
| 製品名 | TungMeister |
| TSR No. | 5674M |
使用工具
| タンガロイ | 他社品 | |
|---|---|---|
| ボディ | VSSD10L055S05-S | φ8 ソリッドエンドミル |
| 工具径 | 8 | 8 |
| インサート | VVFH0800S03R04S05 | |
| コーナ数 | 1 | 1 |
| 材種 | AH715 | PVD |
切削条件
| タンガロイ | 他社品 | |
|---|---|---|
| 切削速度 V/c (m/min) | 60 | 60 |
| 刃当り送り f/z (mm/t) | 0.03 | 0.01 |
| 送り f (mm/rev) | 0.09 | 0.04 |
| 送り速度 Vf (mm/min) | 215 | 95 |
| 切込み ap (mm) | 5 | 5 |
| 切削幅 ae (mm) | 8 | 8 |
| 切削油 | 外部給油 | 外部給油 |