


DrillMeister – チューブシート – DMP ヘッドによる安定加工の実現

IMPROVE TOOL LIFE AND PRODUCTIVITY
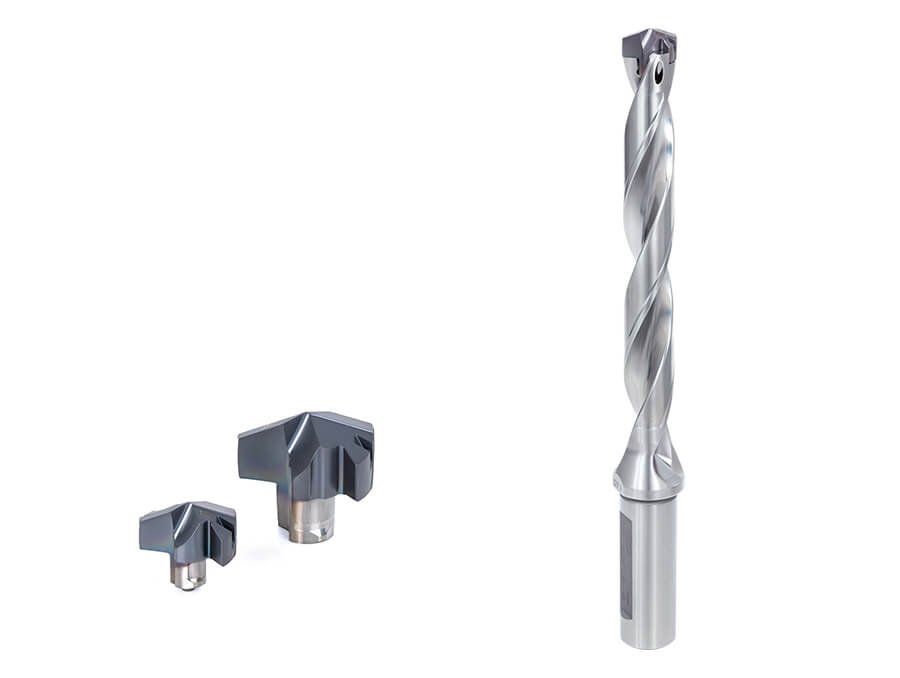
本事例では、熱交換器のチューブシート加工に向けた安定した穴あけソリューションを求めていました。既存のヘッド交換式ドリルは、オーステナイト系ステンレス鋼の穴あけ加工において工具寿命が短かったため、切りくず制御が不十分で、生産性の向上が妨げられていました。
AH9130 PVD材種を採用したDrillMeister DMPヘッドは、優れた切りくず排出性と耐摩耗性により、工具寿命を5%延長し、生産性を1.3倍向上させました。
| 産業 | 熱交換器 |
|---|---|
| 加工部品 | チューブシート |
| ISOコード |
 M - ステンレス |
| 被削材 | SUS304/X5CrNi18-10 |
| 工作機械 | 大型縦型マシニングセンタ(#50、HSK100) |
| 加工分類 | 穴あけ |
| 加工形態 | 穴あけ |
| 製品名 | DrillMeister |
| TSR No. | 5184D |
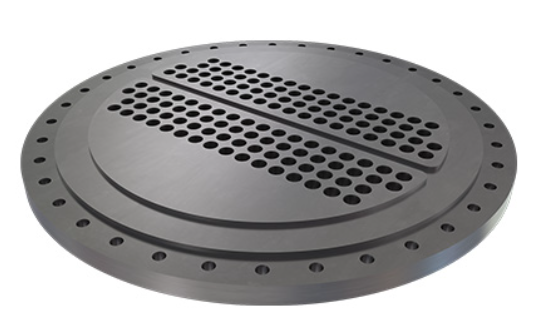
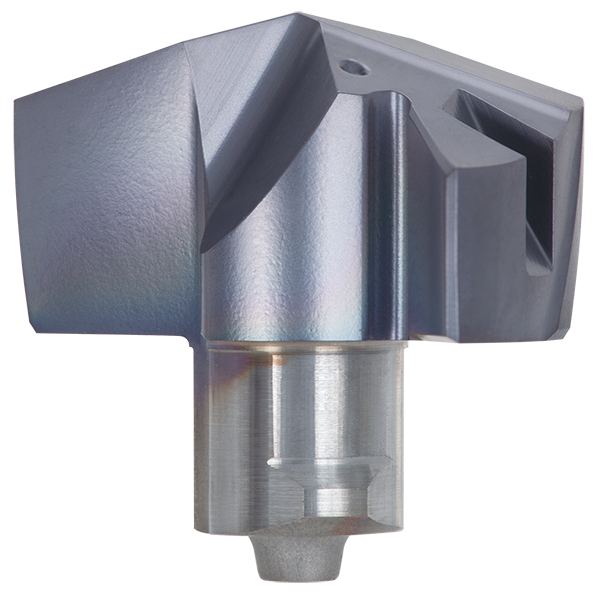
使用工具
| タンガロイ | 他社品 | |
|---|---|---|
| ボディ | TID190F25-3 | ヘッド交換式ドリル 3xD |
| ヘッド | DMP193 AH9130 | ドリルヘッド 19.3mm |
| 材種 | AH9130 | PVD P20 |
工具寿命
| タンガロイ | 他社品 | |
|---|---|---|
| 工具寿命 (m/インサート) | 79.2 | 75 |
切削条件
| タンガロイ | 他社品 | |
|---|---|---|
| 穴径 DC (mm) | 19.3 | 19.3 |
| 穴径公差等級 | IT10 | IT10 |
| 穴深さ H (mm) | 50.8 | 50.8 |
| 切削速度 V/c (m/min) | 67 | 67 |
| 送り f (mm/rev) | 0.13 | 0.1 |
| 送り速度 Vf (mm/min) | 475 | 450 |
| 切削油 | 内部給油 | 内部給油 |